成型全套模具 从设计到量产的一站式解决方案
在现代制造业中,模具被称为“工业之母”,而“成型全套模具”则代表了一套完整、系统化的制造解决方案。它不仅仅是指单一的一副模具,而是涵盖从产品分析、模具设计、型腔加工、模架与标准件选配、试模验证到最终量产交付的全部环节。本文将带你全面了解成型全套模具的核心构成、关键流程以及如何选择合适的供应商。
一、什么是成型全套模具?
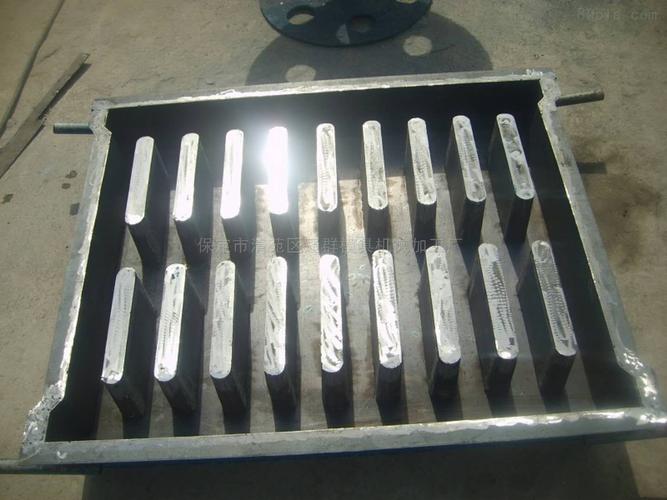
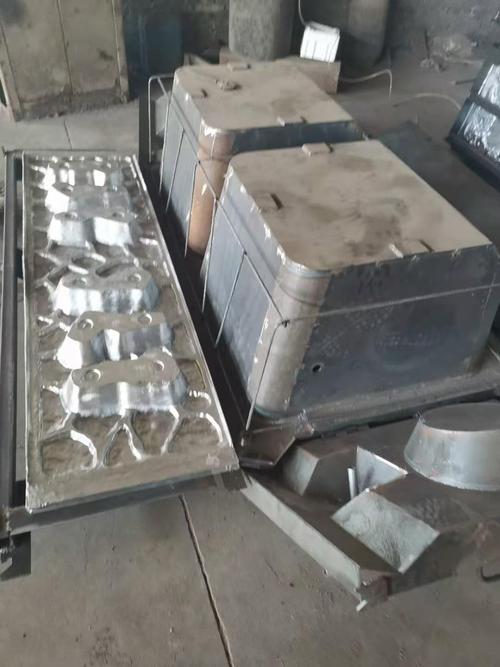
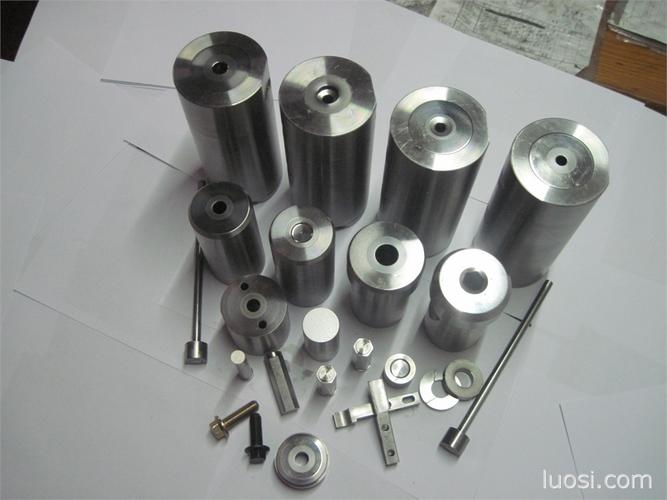
成型全套模具(Full Set of Molding Tools)通常指针对某个特定产品(如塑料件、压铸件、冲压件等),所提供的全套成型工装。它包含:
- 主成型模具:如注塑模、压铸模、冲压模等,决定产品的基本形状和尺寸。
- 辅助工装:如切边模、打孔模、夹具、检具等,用于后续加工或检测。
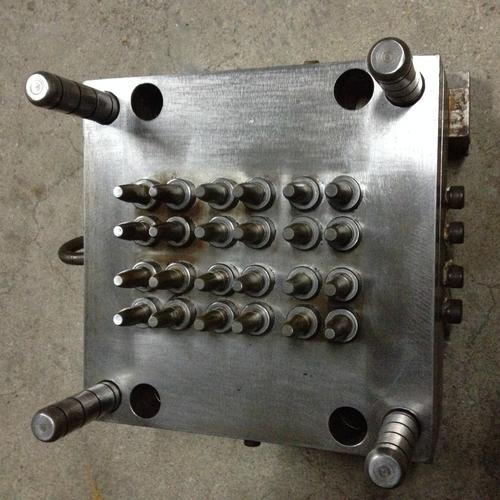
- 热流道系统(注塑模中):提高材料利用率,缩短成型周期。
- 冷却系统与顶出系统:保证生产效率和产品一致性。
- 标准模架与定制零件:根据产品吨位和精度要求,选用合适的模架。
简而言之,“全套”意味着客户只需提供产品3D图纸和要求,供应商即可完成从模具开发到批量生产的全部准备工作。
二、成型全套模具的核心流程
1. 产品可制造性分析(DFM)
针对客户提供的3D数据,工程师会检查壁厚、拔模角、圆角、缩水风险等,并提出改进建议。这是避免后期模具报废的关键一步。
2. 模具结构设计
使用CAD/CAE软件(如UG、ProE、Moldflow)进行:
- 分型面设计;
- 浇注系统(流道、浇口)设计;
- 冷却水路排布;
- 顶出与复位机构;
- 侧向抽芯与滑块。
3. 模架与材料采购
根据产品批量、塑料种类、精度要求,选择模架(如龙记、明利)和模具钢材(如P20、718、H13、S136)。
4. 数控加工与EDM
包括CNC粗加工、精加工、慢走丝线切割、电火花成型、深孔钻等,确保型腔与型芯的尺寸精度。
5. 抛光与装配
对型腔表面进行镜面抛光或皮纹处理,随后组装顶针、弹簧、水路接头、热流道等。
6. 试模与验证
在注塑机或压铸机上试模,检查产品外观、尺寸、变形、缩水等问题。通常需要T1、T2甚至T3试样。
7. 量产与交付
确定成型工艺参数后,移交模具及相关技术文件(2D图纸、检验报告、保养手册),支持客户批量生产。
三、成型全套模具的常见类型
| 类型 | 适用材料 | 典型产品 |
|------|----------|----------|
| 注塑全套模具 | ABS、PP、PC、PA等 | 家电外壳、汽车内饰、医疗耗材 |
| 压铸全套模具 | 铝合金、锌合金、镁合金 | 汽车发动机缸体、3C结构件 |
| 冲压全套模具 | 钢板、铝板、铜板 | 电机铁芯、机箱、连接器 |
| 吹塑/吸塑全套模具 | PET、PP、PVC | 饮料瓶、包装托盘 |
特别地,出口模具常采用“全套模具+热流道+标准件”的高配方案,以缩短周期并减少废料。
四、如何选择成型全套模具供应商?
- 设计能力:要求提供DFM报告和详细的模具3D排位方案。
- 加工设备:是否配备高速CNC、慢走丝、镜面火花机、三坐标测量仪。
- 项目案例:同类型产品的成功样板,如汽车模、医疗模的 GMP 规范。
- 试模条件:自有注塑机或压铸机,便于快速试模。
- 售后与保修:通常保修期为1年或10万次模次,紧急维修响应时间。
- 价格与交期:成型全套模具参考价格从几万元到数十万元不等,交期一般为30~60天。
五、成型全套模具的维护与寿命
- 定期检查冷却水道是否堵塞、顶针是否磨损、导柱是否缺油。
- 每5000~1万模次后进行一次保养,重新抛光或更换弹簧。
- 优质模具的正常使用寿命可达30万~100万模次。
正确使用与规范保养,不仅能延长模具寿命,还能保持产品尺寸稳定,降低单件成本。
##
成型全套模具是一套完整的工业交付方案,它把研发、制造与量产紧密连接起来。无论是初创企业在开发小众新品,还是OEM厂商寻求大批量稳定生产,寻找一家能把控“全套模具”质量的合作伙伴都是成功的关键。若你正在评估模具项目,建议从DFM出发,明确每一环的验收标准,才能获得性价比最高、长期可靠的全套模具。
如若转载,请注明出处:http://www.txwjgsb.com/product/54.html
更新时间:2026-10-07 03:52:06